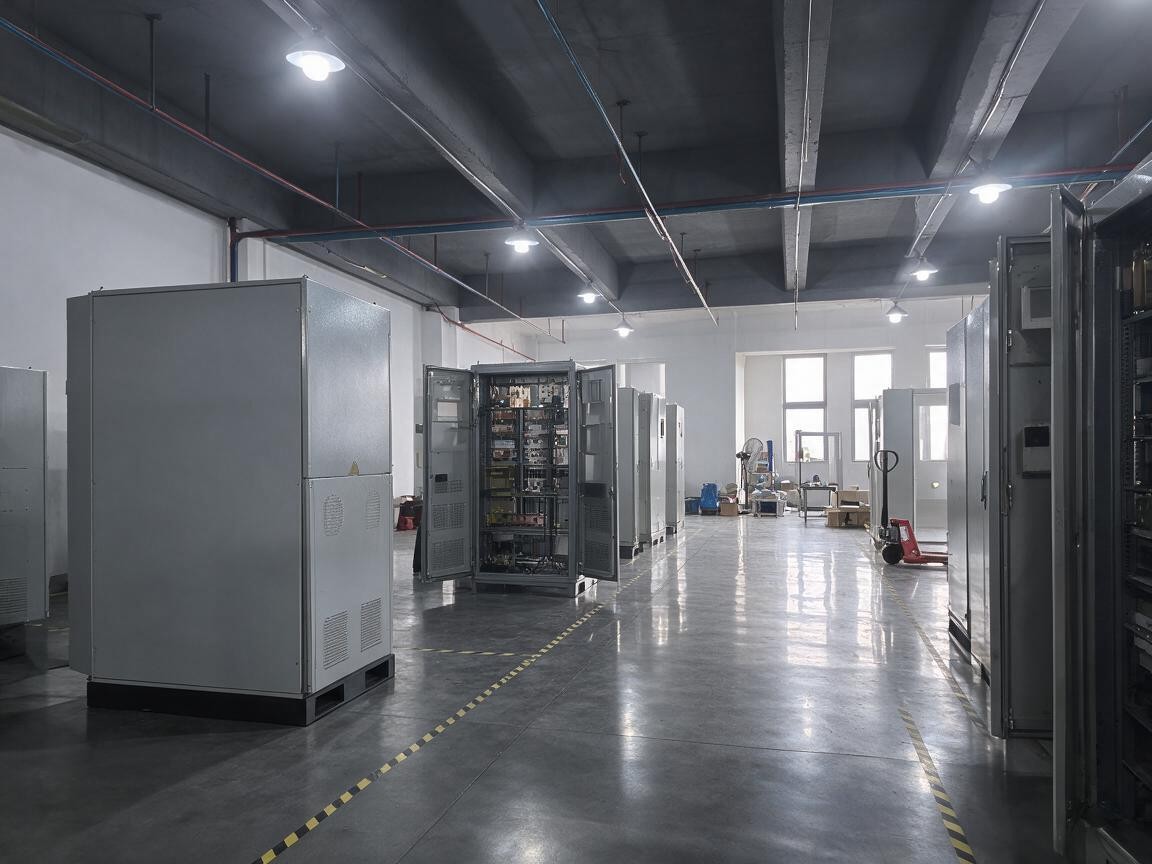
思齐科技生产车间一角
思齐科技生产车间一角实景,展示测试电源从电源来料检验、装配到整机成型的工序布局,苏州思齐电子科技有限公司关键工序自主完成,全流程受控可追溯。
关键工序不外发的自有产线
测试电源行业里,相当一部分厂商实际只做总装,功率模块、控制板甚至结构件都依赖外协。外协模式在订单平稳时看不出问题,一旦上游产能紧张或工艺标准出现波动,交付节奏与产品一致性都会受影响,自主生产的价值在行业波动期会显现出来。苏州思齐电子科技有限公司的测试电源车间,从元器件入库到整机装配的关键工序全部由自有产线完成。
电源整机装配的固定顺序
测试电源的装配并不是简单地把部件塞进机柜。以一台大功率交流变频电源为例,要先完成功率单元与散热系统的装配,再进行母排连接与绝缘距离检查,之后才安装控制板并接线,最后整机复检。顺序颠倒会带来额外风险:母排在安装后的空间里做力矩校核,比空柜状态下困难得多;绝缘距离一旦不达标,通电后可能出现爬电。
车间的装配工艺把这套顺序固化下来,正是为了减少这类依赖个人经验的判断。
四道品控关口
公司在流程上设置了四道关口,第一道就是元器件入厂检验。功率器件、电解电容、继电器、接触器这些关键物料,参数偏差会直接传导到整机性能上:电容容量不足会导致母线纹波增大,继电器的触点电阻偏高则可能在长期大电流工况下发热异常。来料这一关如果放松,后面三道关口的压力会成倍增加,而部分缺陷在出厂短时测试中未必能暴露出来。
| 关口 | 检验内容 | 作用 |
| 元器件入厂检验 | 功率器件、电解电容、继电器、接触器等关键物料参数 | 防止参数偏差直接传导到整机性能 |
| 母排连接与绝缘距离检查 | 母排压接质量、带电部分间距 | 绝缘距离不达标时,通电后可能出现爬电 |
| 力矩校核 | 母排连接处力矩,在空柜状态下完成 | 避免安装后空间受限带来的校核困难 |
| 整机复检 | 控制板接线完成后的整机状态 | 作为出厂装配的最后一道确认 |
表1 生产车间四道品控关口
同一型号批次一致看工艺文件
思齐科技车间的这一角看起来平平无奇,但工序顺序、检验节点、力矩与间距标准这些细碎规定,决定着设备在客户现场跑三年还是跑十年。判断一条电源生产线的管理水平,可以观察同一型号不同批次设备的表现是否一致——一致性好的产线,背后有稳定的工艺文件在执行。
上一篇:思齐科技行政走廊
下一篇:思齐科技生产车间生产现场
